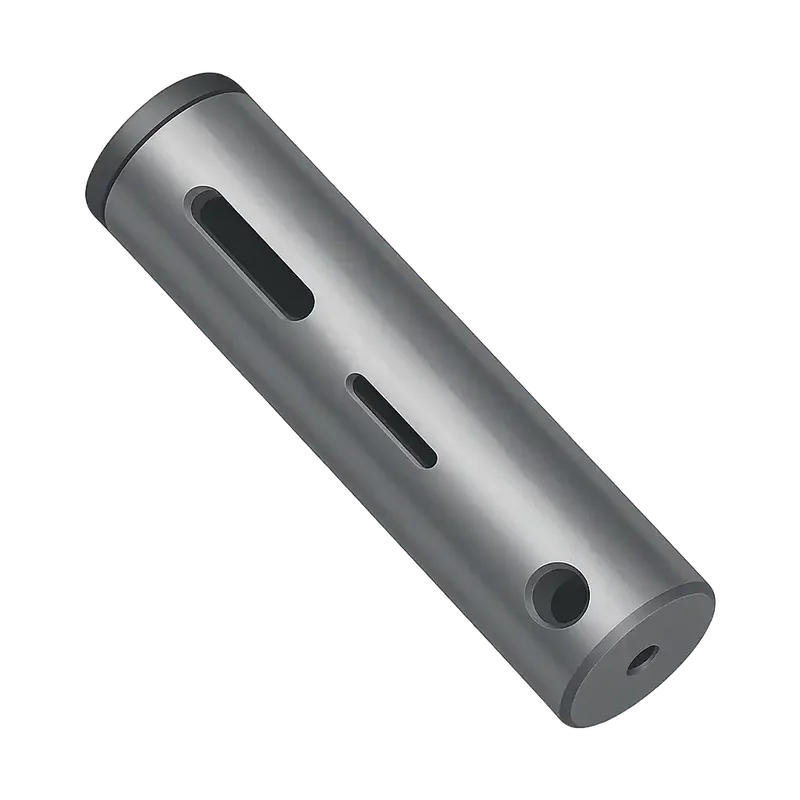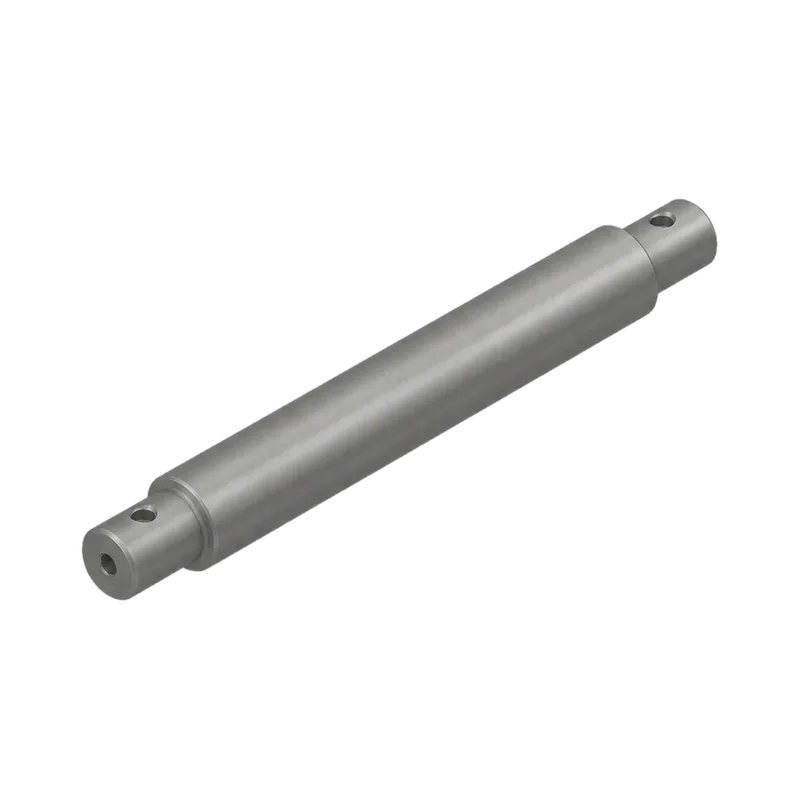
Изготовление валов — одна из основных задач нашего участка токарной обработки. Вал передаёт крутящий момент и держит на себе подшипники, шестерни, шкивы и муфты, поэтому ошибка в посадочном диаметре или соосности ступеней сразу проявляется в узле: гулом, нагревом, разбиванием посадки. Мы изготавливаем валы на заказ для ремонта оборудования и для серийного производства, работаем по чертежам, эскизам и по образцам изношенных деталей.
Какие валы изготавливаем
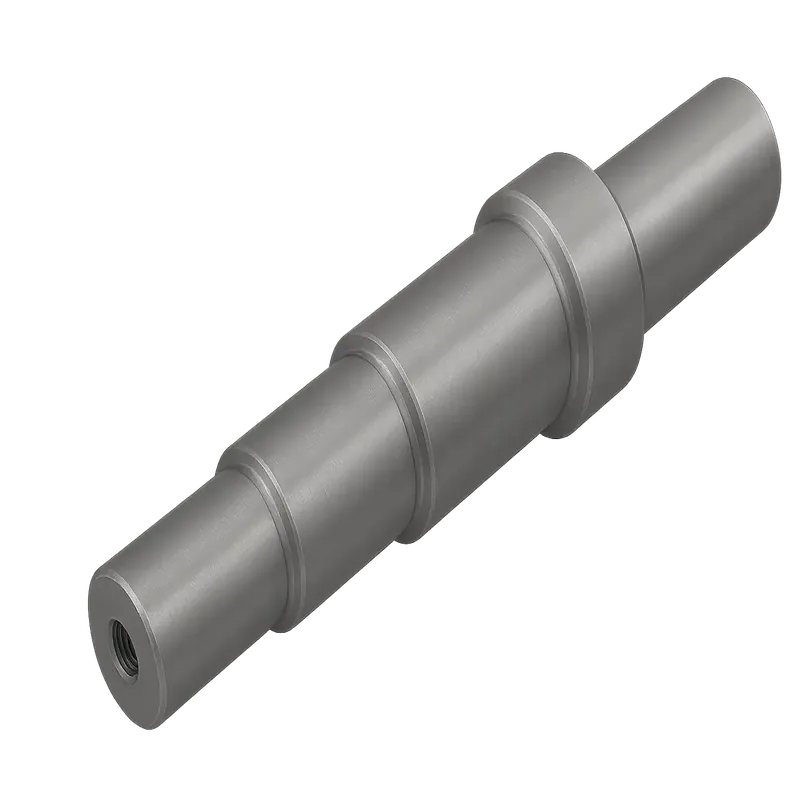
- Ступенчатые валы — с несколькими посадочными диаметрами под подшипники, уплотнения и ступицы, с галтелями и канавками под стопорные кольца.
- Приводные валы конвейеров, мешалок, насосов и редукторов — со шпоночными пазами, резьбовыми концами, центровыми отверстиями.
- Шлицевые валы — под подвижные и неподвижные соединения со ступицами; профиль шлицев выполняем по чертежу или по ответной детали.
- Валы-шестерни — когда зубчатый венец выполнен заодно с валом; такие детали удобно делать вместе с шестернями одной партией.
- Полые валы и валы с осевыми отверстиями — под проход масла, кабеля или тяги.
- Валы для пищевого и химического оборудования из нержавеющей стали.
Как обрабатываем вал
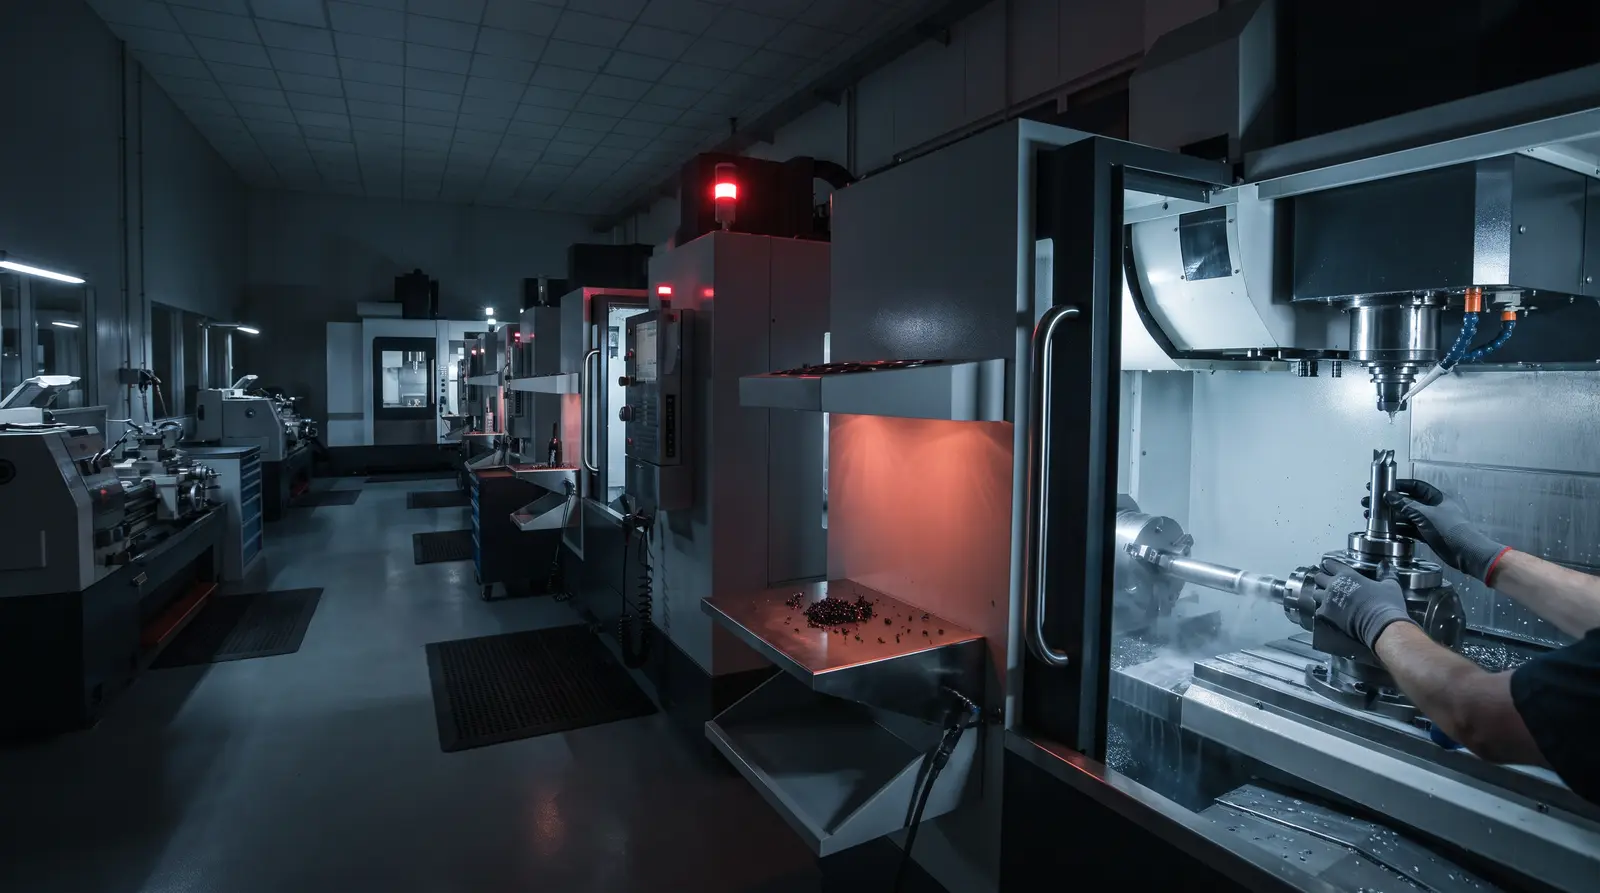
Наружные ступени, фаски, канавки и резьбы выполняются точением — это работа для токарных станков с ЧПУ: программа держит размеры одинаковыми на всей партии. Шпоночные пазы, лыски, поперечные отверстия и шлицы делаем на токарно-фрезерном оборудовании, чтобы не переставлять деталь и сохранить точность взаимного расположения поверхностей. Требования к термообработке, покрытию и шлифованию посадочных мест берём из чертежа и обсуждаем при расчёте.
Материалы для валов
| Марка | Где уместна |
|---|---|
| Ст45, Ст35 | Валы общего назначения, умеренные нагрузки, ремонтные детали |
| 40Х, 40ХН2МА, 38ХМ | Нагруженные валы редукторов, приводов, валы-шестерни |
| 18ХГТ, 20Х, 12ХН3А | Валы с цементуемыми шлицами и зубьями |
| 12Х18Н10Т, 20Х13, 40Х13 | Пищевое, медицинское и химическое оборудование, влажная среда |
Если марка стали в чертеже не указана или изношенный вал пришёл без документации, подскажем замену по условиям работы: нагрузке, оборотам, среде.
Что прислать для расчёта
- чертёж или эскиз с размерами, допусками и шероховатостью посадочных мест;
- материал и требования к термообработке, если они известны;
- количество валов и желаемый срок;
- если чертежа нет — сам вал или его фото с замерами: снимем размеры и подготовим документацию в рамках обратного инжиниринга.
Расчёт занимает от 1 часа до 14 дней в зависимости от сложности, изготовление — от 3 до 90 дней. Готовые валы можно забрать на производстве в Голицыно, отправить через транспортную компанию или доставить по адресу в Москве и области.